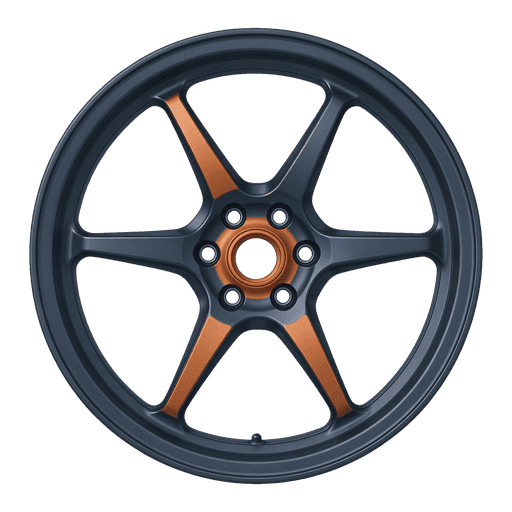
轮毂是安全件,工序不能跳。下面七道工序是我们厂内的固定顺序,每一道都有对应的检查点,检查记录随批次存档。
A356.2 铝锭按牌号入炉,光谱仪逐炉取样,铁含量与气孔倾向控制在铸造窗口内。

金属模预热后浇注,浇冒口位置按轮型单独设计,厚大部位加冷铁,减少缩松。
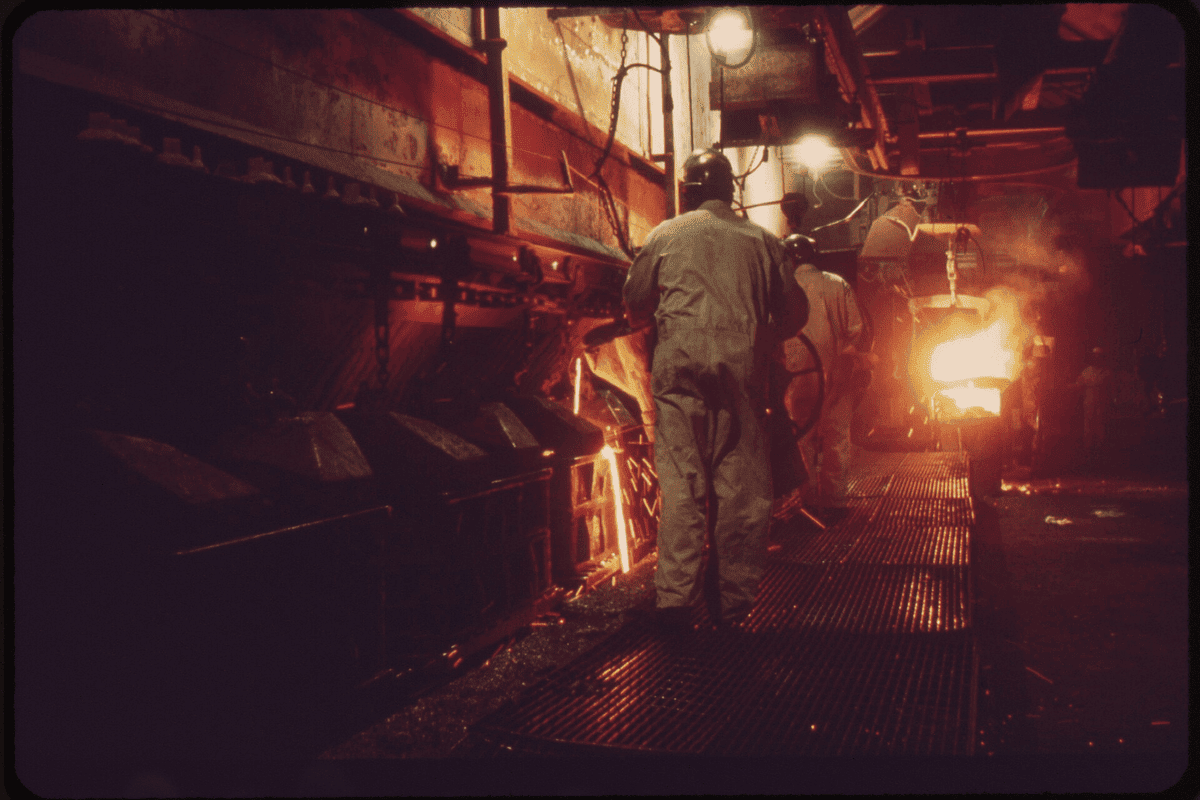
固溶、淬火、时效三段控温,出炉后抽检硬度与抗拉强度,尺寸回弹一并记录。

切除浇冒口、打磨毛刺,抛丸统一表面粗糙度,为喷涂附着做准备。
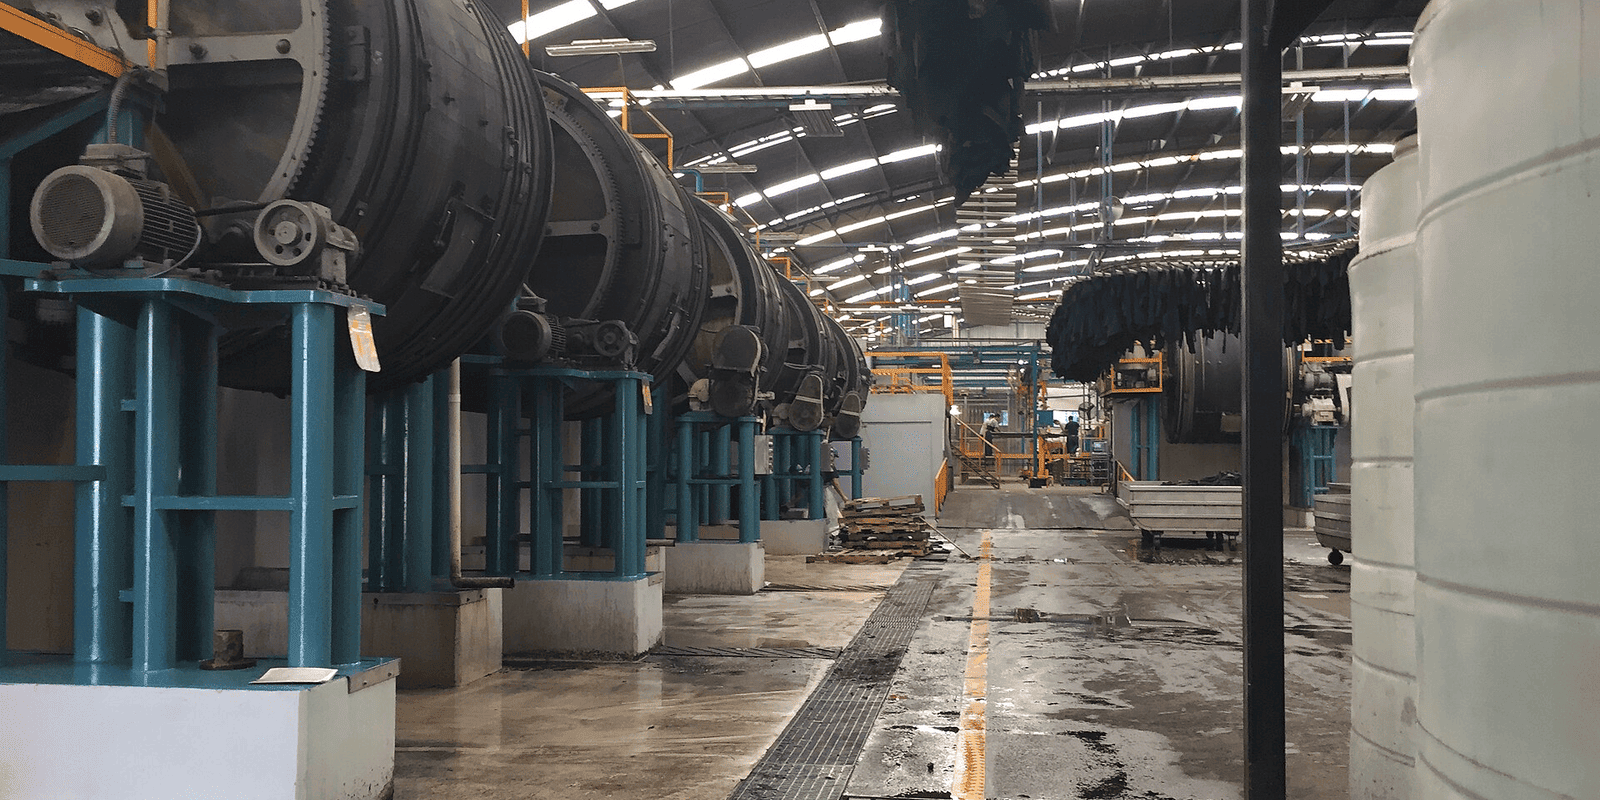
中心孔、轴承位、端面一刀成活,同轴度靠夹具保证,轮辋端跳在这道工序压下来。
真空胎轮型充气浸水保压,动平衡机逐只配重,跳动值超差返修。
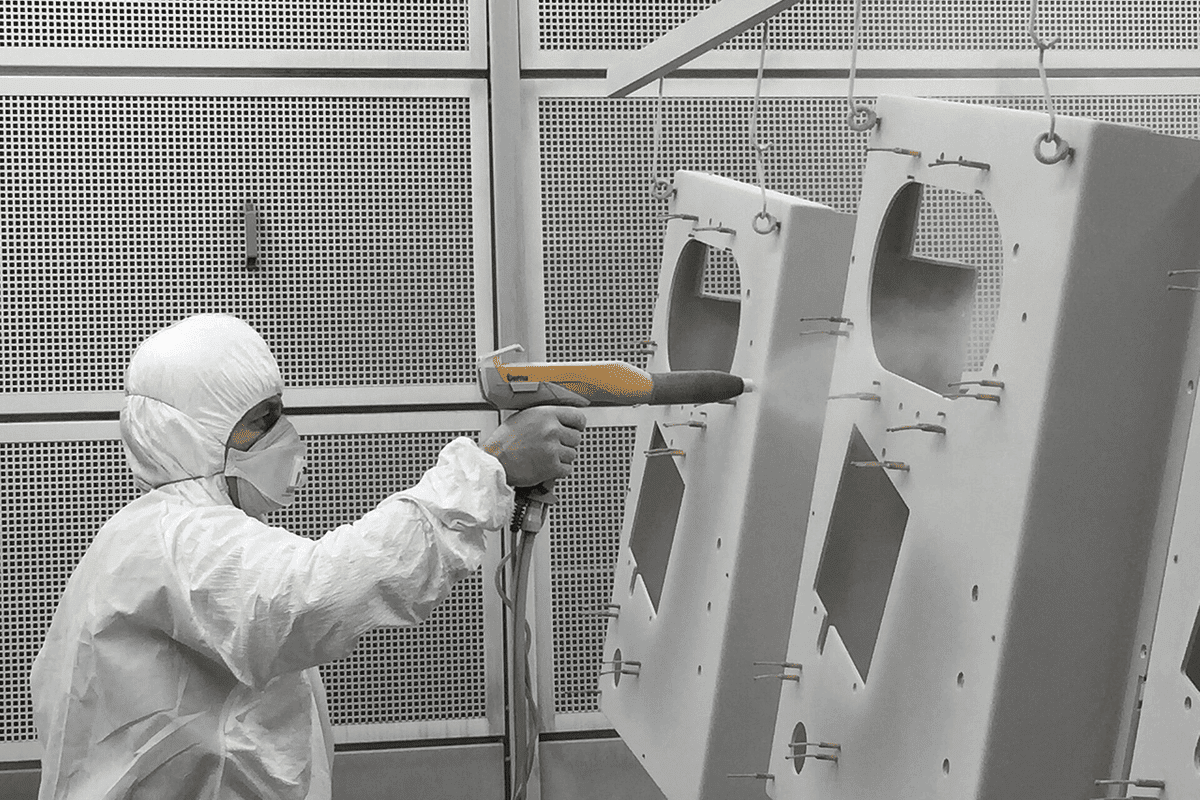
前处理、粉末喷涂、固化、清漆,终检看色差、膜厚、外观与标识,合格才装箱。
| 成分分析 | 炉前光谱取样,A356.2 的硅、镁、铁含量按牌号范围判定,铁含量偏高会影响延伸率。 |
| 内部缺陷 | 毛坯抽检 X 光与荧光探伤,重点部位是轮毂盘中心、辐条根部与轮辋卷边。 |
| 力学性能 | 每炉抽检抗拉强度、延伸率与硬度,T6 状态要求抗拉强度不低于 250 MPa、延伸率不低于 7%。 |
| 气密性 | 真空胎轮型逐只充气 0.30 MPa 保压 60 秒,压降超阈值判不合格。 |
| 跳动 | 径向跳动与端面跳动均按 0.50 mm 控制,锻造轮型收紧到 0.30 mm。 |
| 动平衡 | 按客户要求抽检或全检,不平衡量超标的在轮辋内侧配重或返修。 |
| 外观 | 标准光源下比对色板,检查膜厚、流挂、露底与划伤,喷涂件按百格试验抽检附着力。 |
报上车型与轮型编号,当天给出规格确认与交期区间。