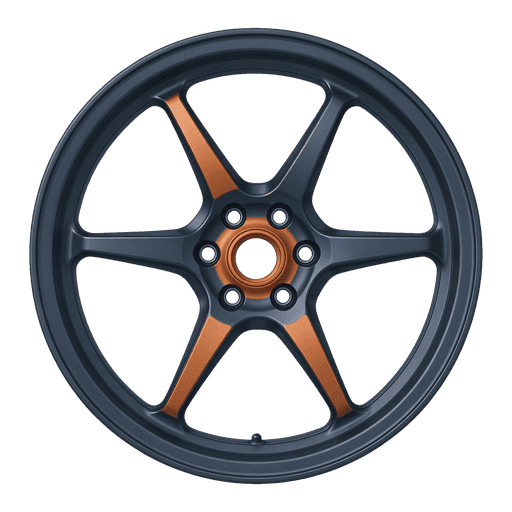
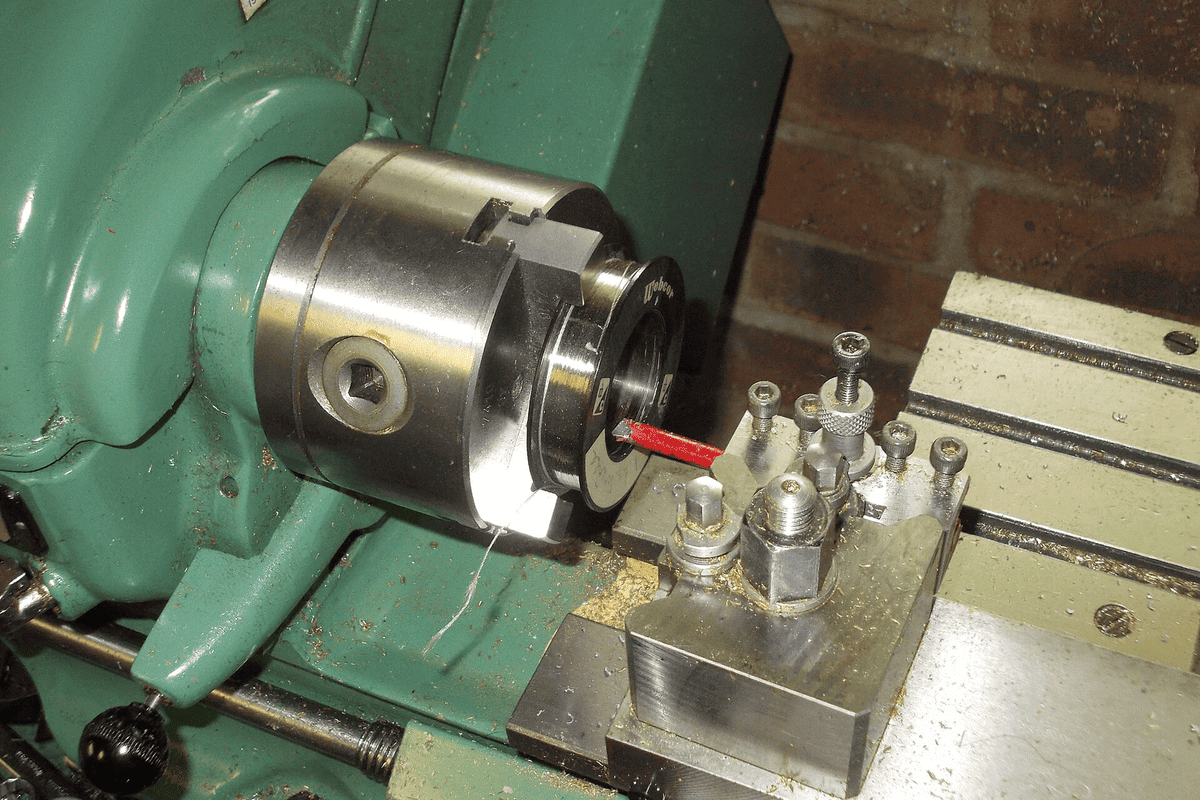
同一台加工中心一天要跑五六种轮型,换型时间往往比切削时间长。把夹具、刀具、程序三件事标准化之后,单次换型从四十多分钟压到十几分钟。

铝锭在成本里占大头,价格一动,报出去的单价就悬空。把计价基准、调整幅度和有效期写清楚,比事后解释更省事。
轮毂是圆件,磕碰多半发生在轮辋外圈和轮辐侧面。包装做对了,海运一个多月到港,开箱后的外观合格率能差出一截。
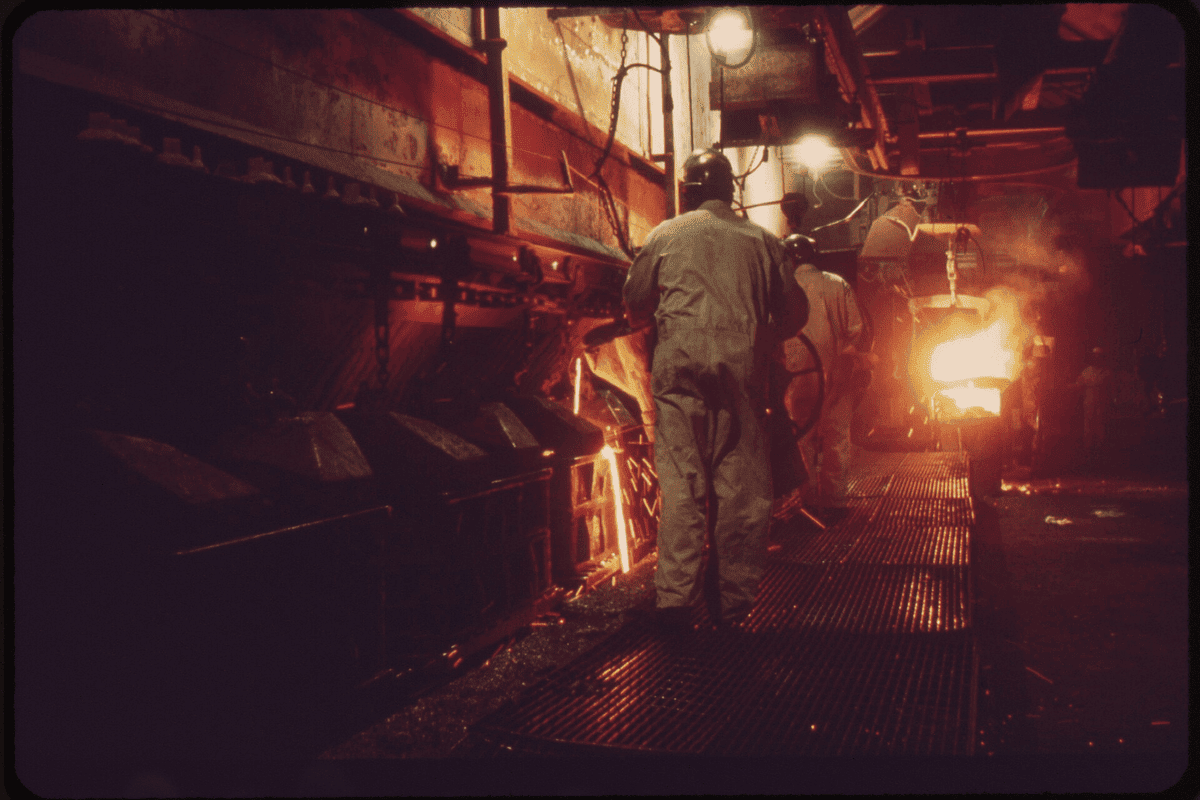
同样是铝合金轮毂,重力铸造和高压压铸做出来的组织、成本和适用场景都不一样。采购谈判时抓住五个参数,基本能判断一只轮子是怎么做出来的。
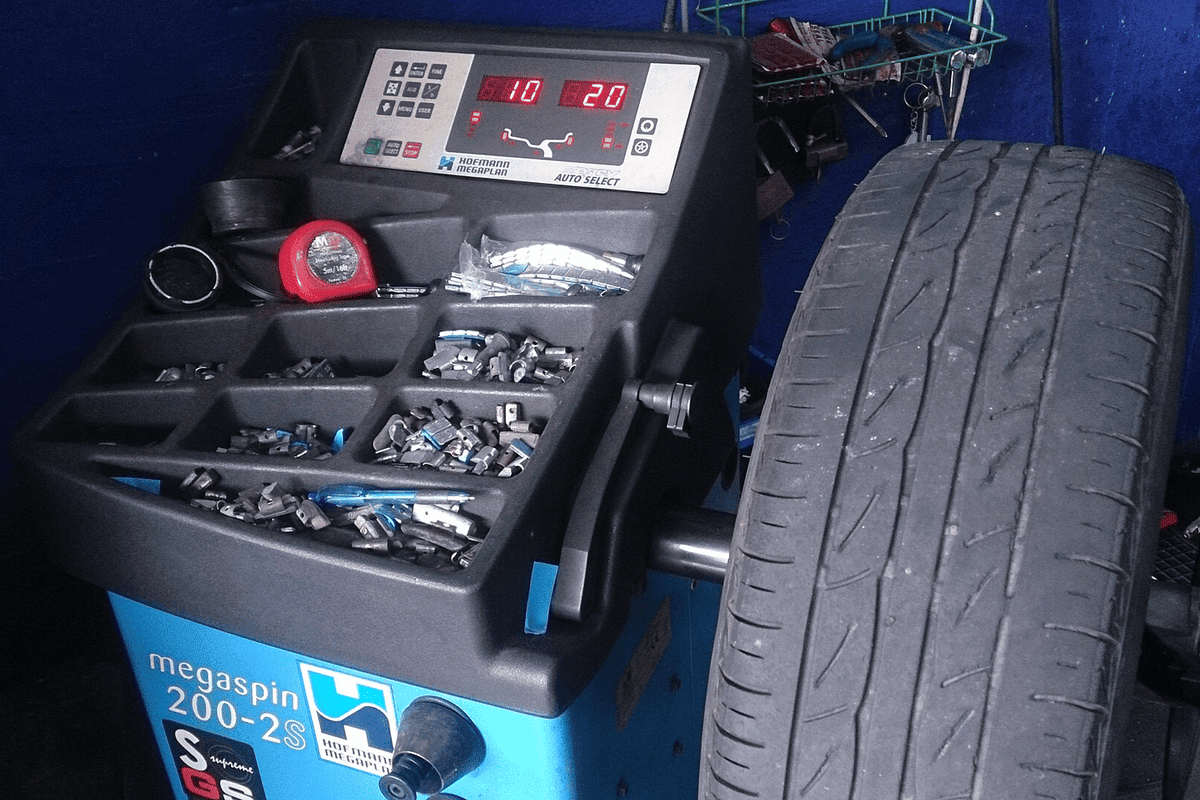
轮毂单件检测合格,装上轮胎、轴承、气门嘴之后,整轮的不平衡量可能又超标。复检这一步省不得。
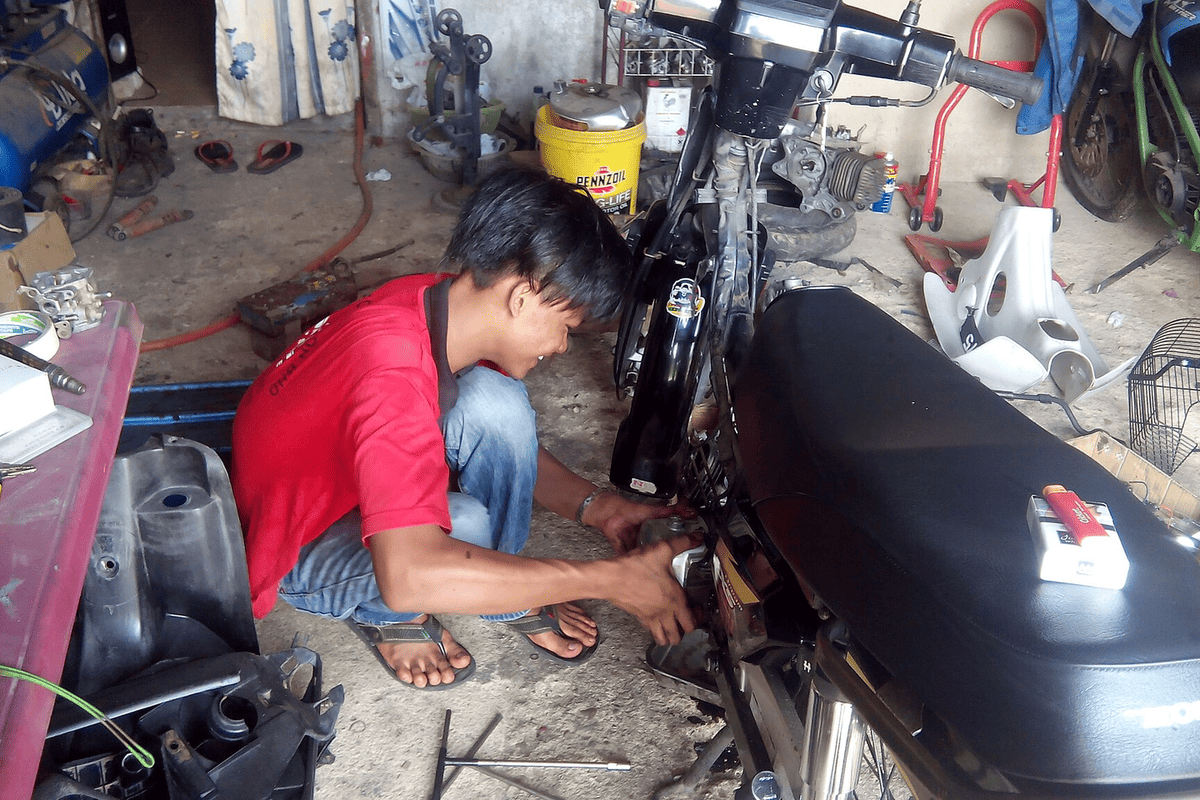
轮毂出问题,多数不是材料不行,而是长期缺气、辐条松脱、轴承缺油这三件小事攒出来的。
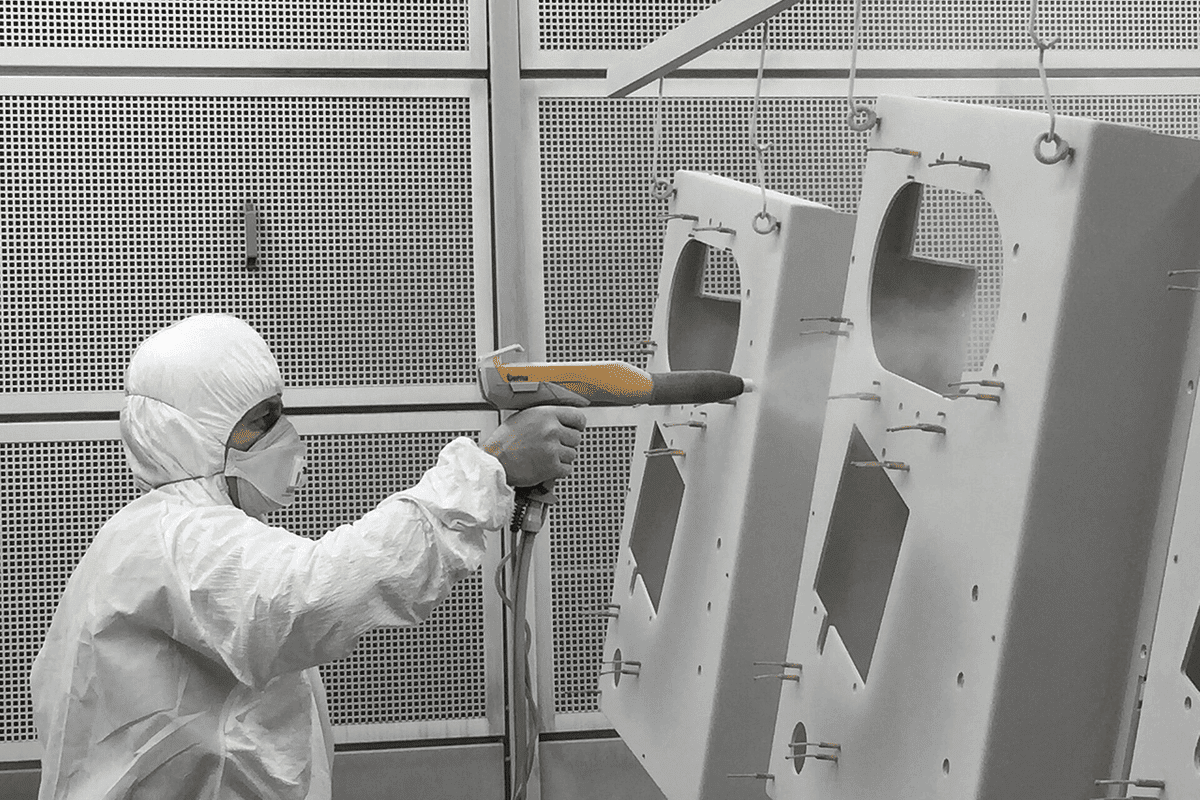
把部分溶剂型面漆换成粉末喷涂,VOCs 排放下来了,膜厚和色差控制反而更依赖前处理与固化曲线。
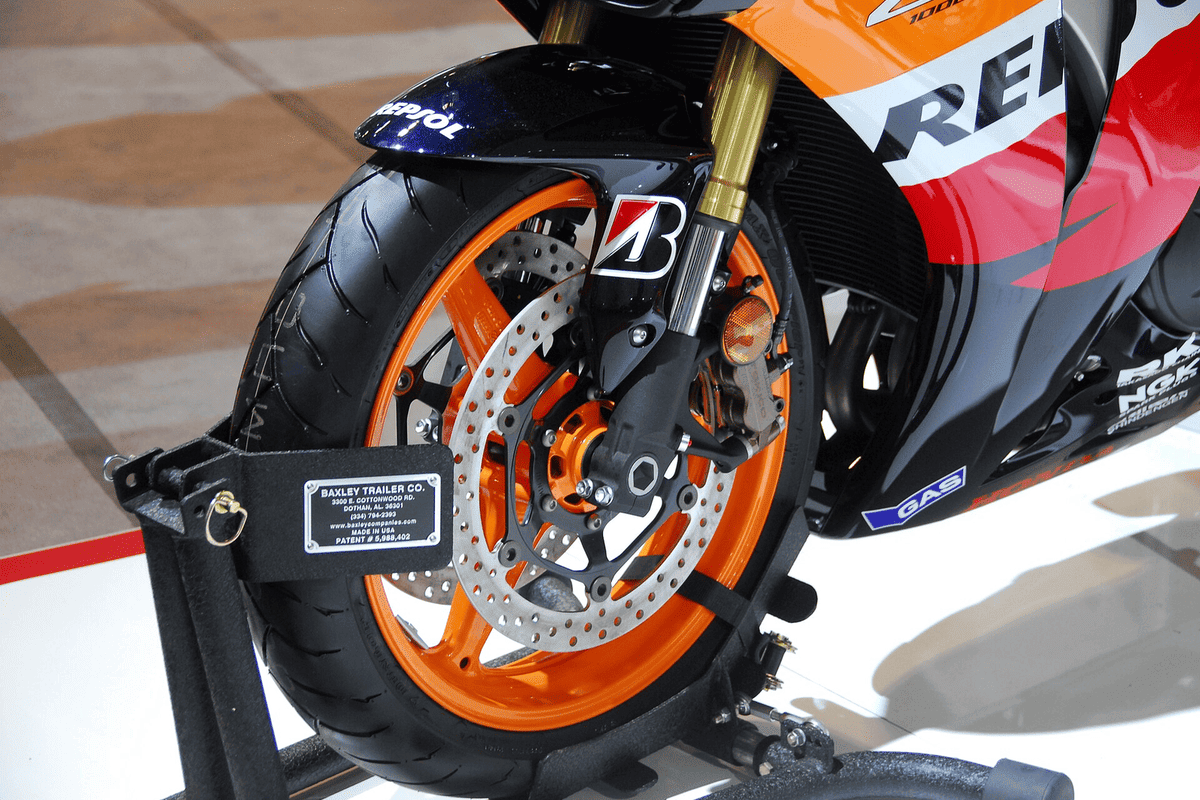
减重是改装市场的卖点,但轮毂是安全件。哪些地方能减、哪些地方碰不得,要看受力路径。
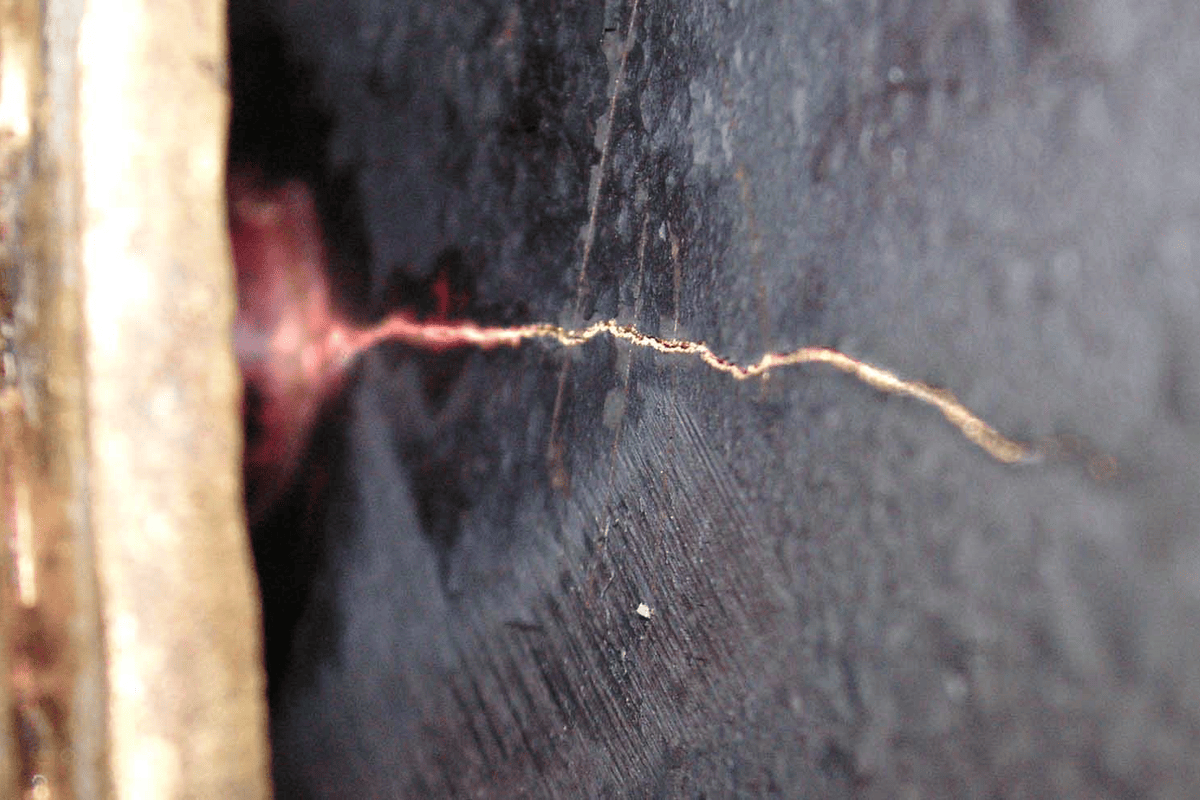
铝合金轮毂表面的纹路分三类:划痕、氧化纹、真裂纹。分不清就容易把好轮子换掉,或者把危险轮子继续装车。
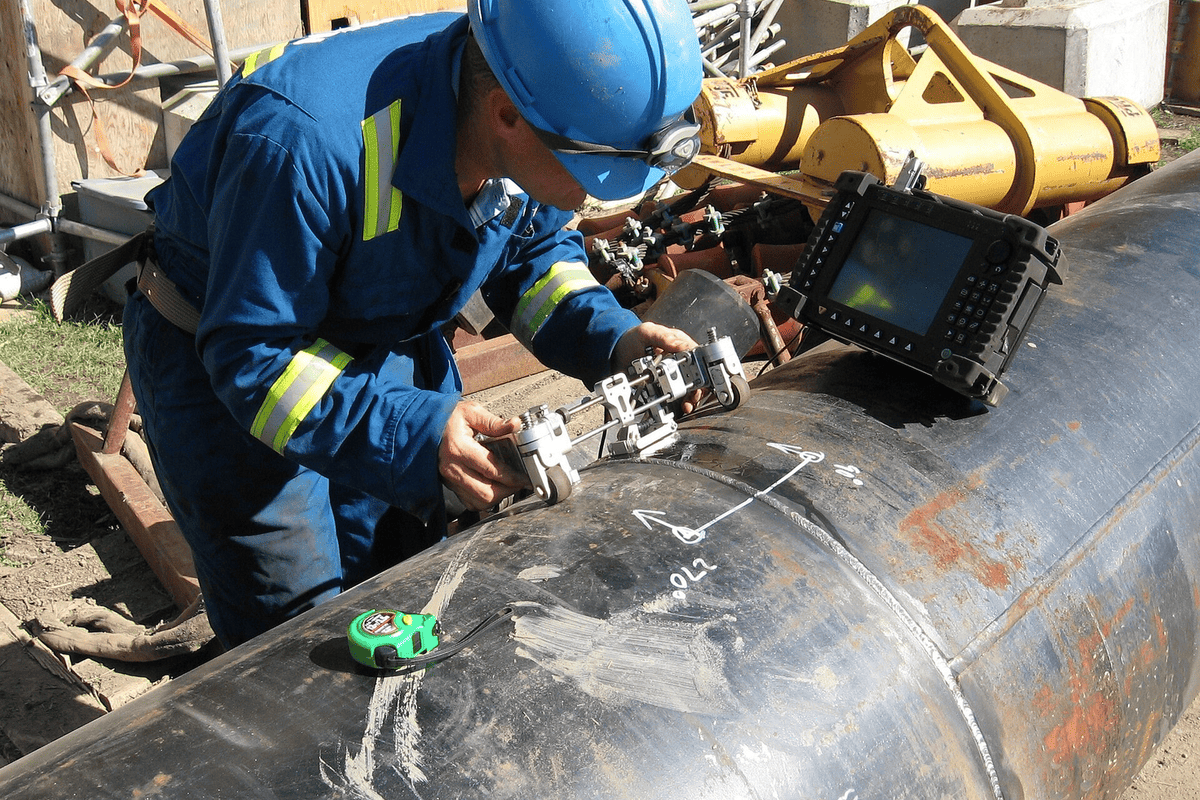
铸造缺陷如果留到精加工之后才发现,前面几道工序的成本全搭进去。探伤放在毛坯阶段,拦截成本最低。
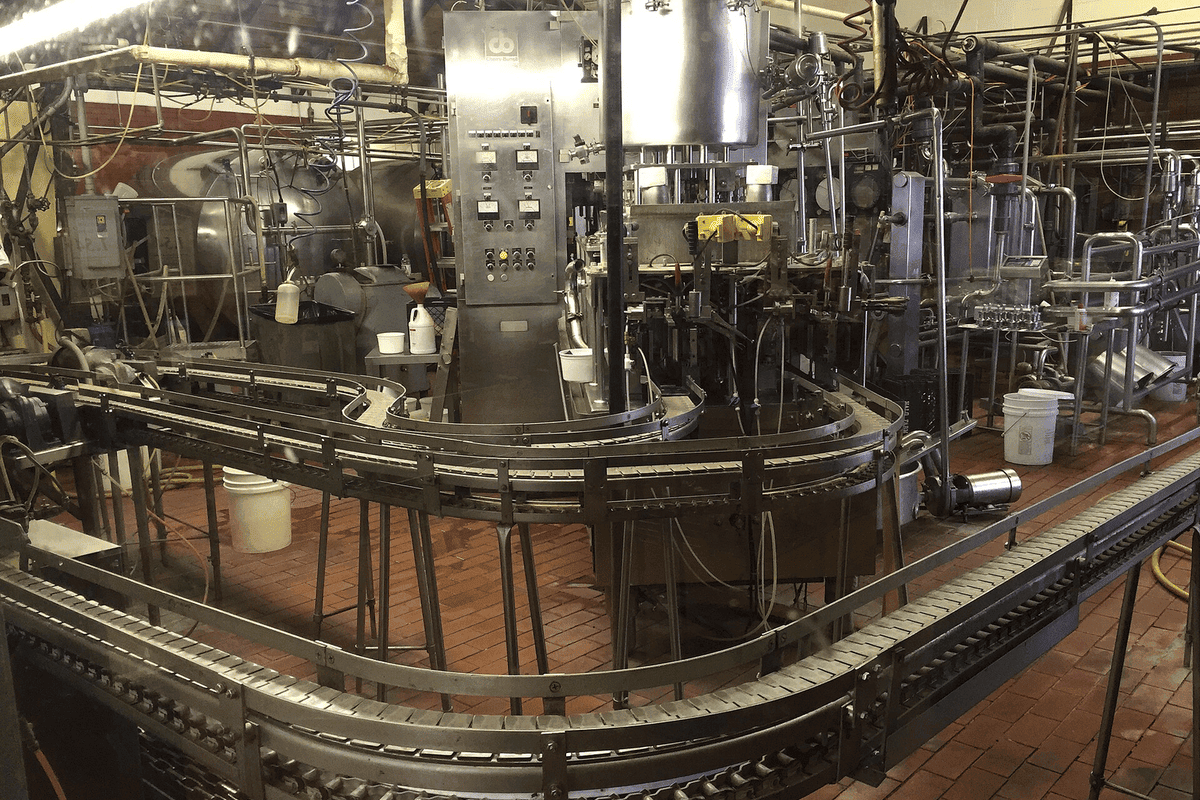
东南亚客户带着检查表进厂,从炉前光谱到成品装箱逐项核对。这类验厂看重的是记录,不是样品。
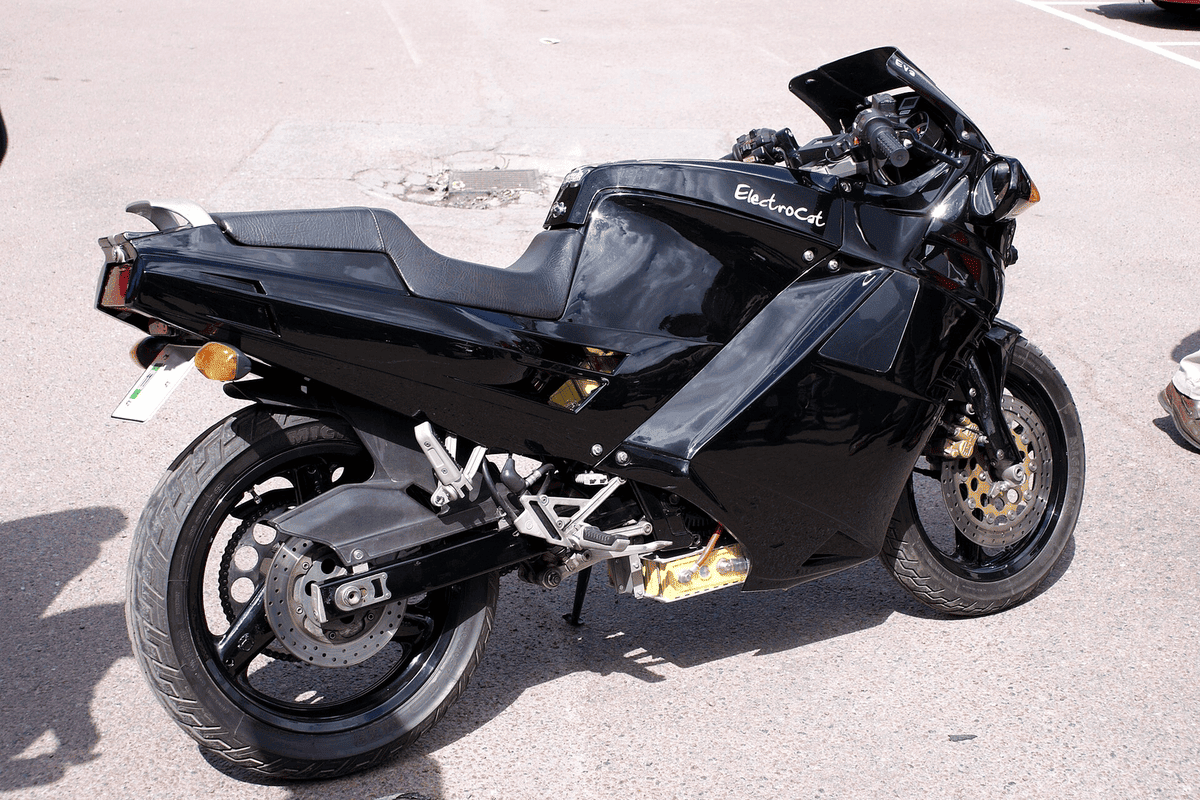
电摩平台越做越统一,轮径往 12 寸和 13 寸集中,轮辋宽度则在 2.15 到 2.75 之间分布。
菲律宾、越南、印尼的整车厂在补库存,配件批发商也在加单。订单结构里,散件配套和小批量多颜色的比例都在上升。

固溶温度高一点强度上去了,变形也跟着来;时效时间短一点效率高了,硬度又不够。热处理窗口就是这么窄。
真空胎轮毂一旦漏气,车主感受到的是胎压慢降,排查起来很费时间。出厂前把气密做扎实,售后就少一半投诉。
报上车型与轮型编号,当天给出规格确认与交期区间。