重力铸造靠铝液自重充型,浇注速度慢,模具成本低,同一副模具能兼顾多种轮型的修改。高压压铸靠压射充型,速度快、尺寸精度高、适合大批量,但模具投入大,改一款轮型就要动模具。
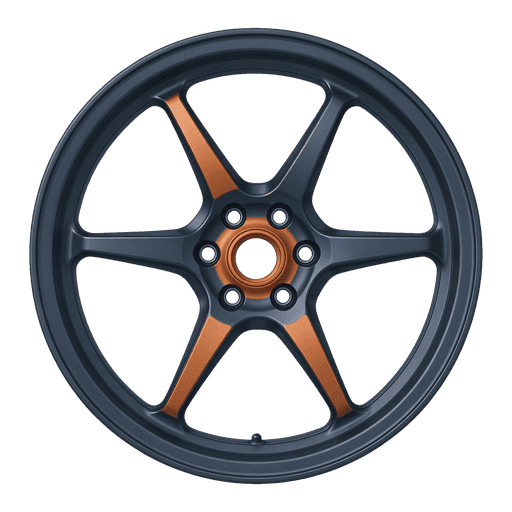
摩托车轮毂的主流做法是重力铸造加 T6 热处理。原因不难理解:轮毂是安全件,要抗弯曲疲劳和冲击,铸件内部不能有大的缩松和气孔。重力铸造的补缩条件比压铸好,厚大部位可以用浇冒口和冷铁控制。
采购时可以先看材质牌号。写 A356.2 或 ZL101A 的是正经铸造铝合金,写 ADC12 的多半是压铸铝,强度与延伸率不在一个量级。再看热处理状态,标 T6 的要有硬度与抗拉强度的检测记录。
第三个参数是壁厚与重量。同规格轮型,重量明显偏轻的要么做了结构优化,要么是壁厚不足。要求供方提供断面剖切件,看辐条根部与轮辋连接处的实际壁厚。
第四个是跳动值,径向和端面跳动都应在 0.5 mm 以内。第五个是气密试验记录,真空胎轮型逐只做保压测试的厂家,通常质量管理做得更细。
把这五项写进采购技术协议,比只看样品外观可靠得多。样品可以挑好的,批量的一致性只能靠工艺文件保证。